


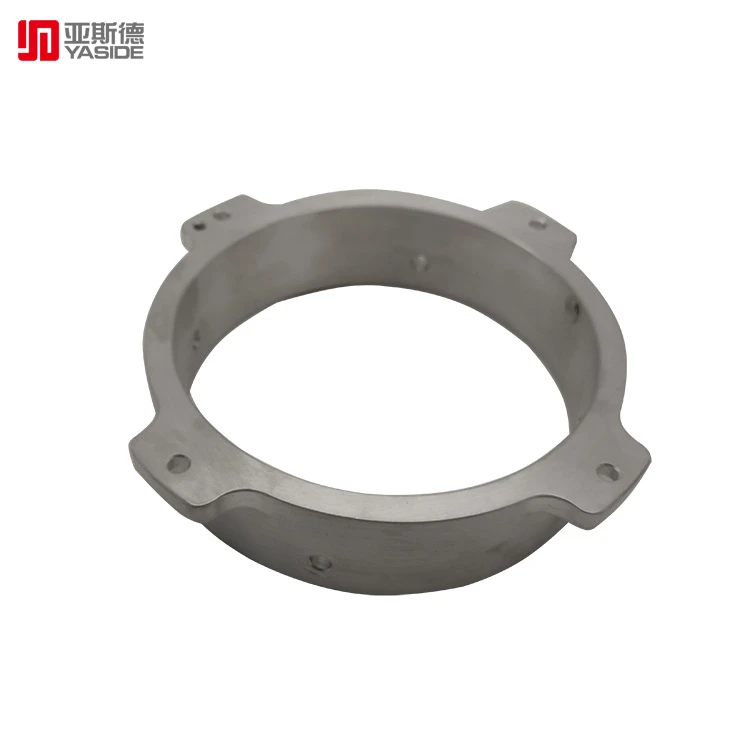


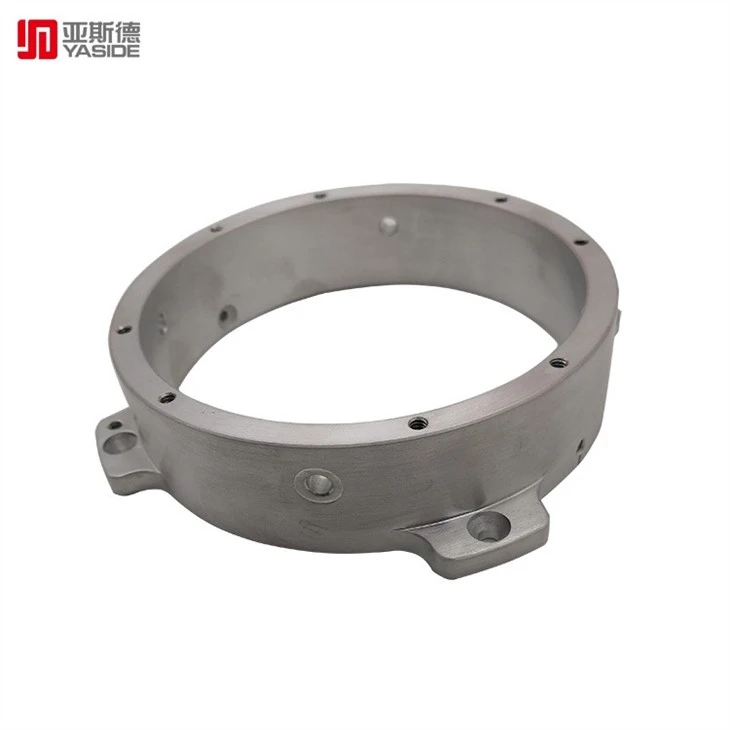
Прецизійний токарний верстат з ЧПУ для обробки алюмінієвих деталей
Для тонкостінних алюмінієвих заготовок із низькою жорсткістю можна використовувати наступні методи затискання для зменшення деформації:
① Для тонкостінних деталей втулки, якщо для радіального затискання використовується трикулачковий самоцентруючий патрон або цанга, після того, як він ослаблений після обробки
Відкрита, заготовка повинна бути деформована. При цьому слід використовувати метод стиснення осьового торця з кращою жорсткістю. Розташувати з внутрішнім отвором деталі, зробити саморобну різьбову оправку, вставити її у внутрішній отвір деталі, притиснути торець накладкою і затягнути гайкою. При обробці зовнішнього кола можна уникнути деформації затискання, щоб отримати задовільну точність обробки.
② Під час обробки тонкостінних і тонкостінних заготовок найкраще використовувати вакуумні присоски, щоб отримати рівномірно розподілену силу затиску, а потім обробляти з невеликою кількістю різання, що може добре запобігти деформації заготовки. Крім того, також може бути використаний метод упаковки. Щоб підвищити жорсткість процесу тонкостінної заготовки, внутрішню частину заготовки можна заповнити середовищем, щоб зменшити деформацію заготовки під час затискання та різання. Наприклад, залийте в заготовку розплав сечовини, що містить 3-6% нітрату калію. Після обробки занурити заготовку у воду або спирт для розчинення начинки і вилити її.
Розумний процес обробки алюмінієвих деталей
Під час високошвидкісного різання через великий припуск на обробку та періодичне різання під час фрезерування часто виникають вібрації, що впливає на точність обробки та шорсткість поверхні. Таким чином, процес високошвидкісного різання з ЧПК можна загалом розділити на: чорнову обробку, половинну фінішну обробку, обробку з очищення кутів і фінішну обробку. Для деталей з високими вимогами до точності іноді необхідно виконувати вторинну напівчистову обробку, а потім чистову обробку. Після грубої обробки деталі можна охолодити природним шляхом, щоб усунути внутрішню напругу, що виникає внаслідок грубої обробки, і зменшити деформацію. Запас, що залишився після грубої обробки, повинен бути більшим, ніж величина деформації, як правило, від 1 до 2 мм. Під час фінішної обробки поверхня готової деталі повинна підтримувати рівномірний припуск на обробку, зазвичай доречно 0.2~0.5 мм, щоб інструмент перебував у стабільному стані під час процесу обробки, що може значно зменшити деформацію різання, отримати гарну якість обробки поверхні та забезпечити точність виробу.
Обробка
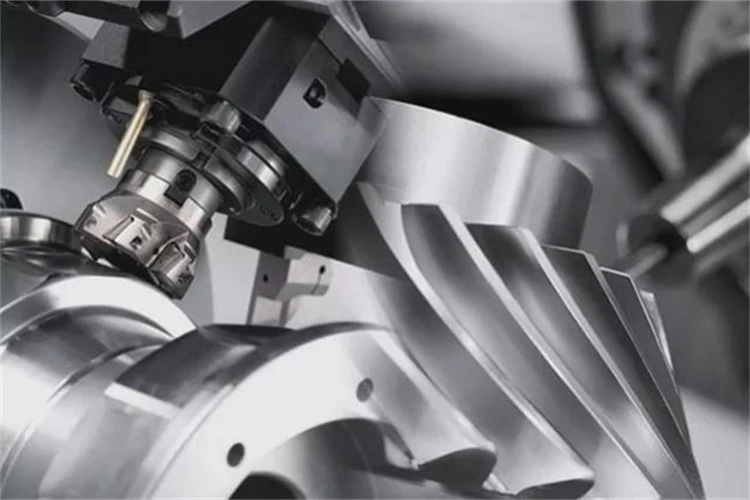
Обробка з ЧПУ
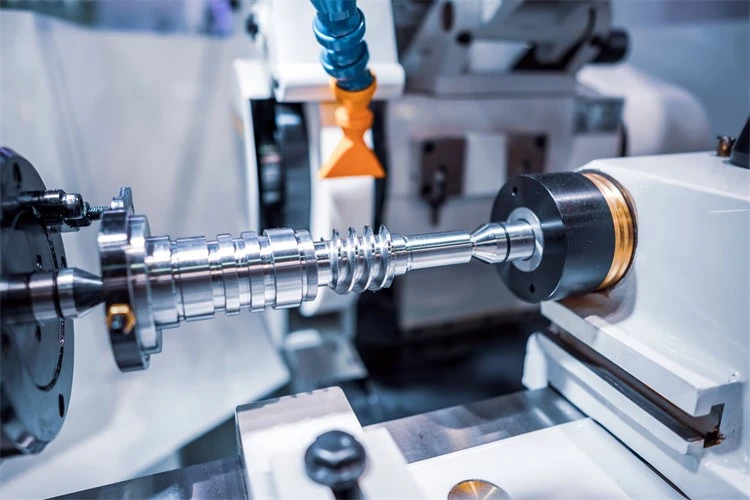
Токарний верстат з ЧПУ
Огляд
|
Токарний верстат з ЧПУ |
10 токарних верстатів з ЧПУ |
|
Тип обробки |
Токарні, фрезерні, свердлильні, інші послуги механічної обробки |
|
Токарний верстат з ЧПУ максимальний розмір обробки |
Діаметр 800 мм, довжина 1500 мм |
|
Промисловість |
Авіаційна промисловість, машинобудування, промисловість роботів, нова енергетика тощо. |
ПОШИРЕНІ ЗАПИТАННЯ
1. Чи є у вас відділ контролю якості?
Так, у нас є 6 співробітників QC
2. Чи всі технічні працівники є у вашій компанії?
Більше 60 старших інженерів і старших техніків
3. Які машини є на вашому заводі?
10 комплектів вертикальних обробних центрів з ЧПК (три осі, чотири осі), 5 комплектів горизонтальних обробних центрів з ЧПК, 10 комплектів токарних верстатів з ЧПК, великомасштабних поверхневих водяних млинів, внутрішніх і зовнішніх круглих млинів, портальних фрезерних верстатів і повного комплекту контрольне обладнання (висомір, твердомір, двовимірний, тривимірний, проектор тощо)
Популярні Мітки: прецизійний токарний верстат з ЧПУ для обробки алюмінієвих деталей, Китай точний токарний верстат з ЧПУ для обробки алюмінієвих деталей виробники, постачальники, фабрика
Вам також може сподобатися


Послати повідомлення